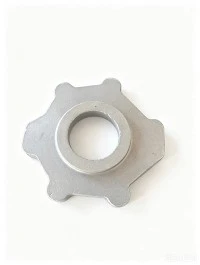
Cuando eres proveedor de casquillos, todo el tiempo me preguntan: "¿Cómo te aseguras de que los casquillos estén correctamente alineados?" No se trata solo de colocar una pieza en una carcasa: la alineación adecuada es decisiva en cuanto a la duración del equipo, la suavidad con que funciona y la cantidad de dinero que no se destina a reparaciones de emergencia. He estado haciendo esto durante 12 años, he visto todos los problemas de alineación que puedas imaginar y aprendí que se trata de ciencia a partes iguales, comprobaciones prácticas y no saltarme los pequeños pasos que parecen aburridos al principio. Permítanme desglosar lo que realmente funciona, sin jerga sofisticada que haga que sus ojos se pongan vidriosos.
En primer lugar, seamos realistas: ¿qué es la “alineación adecuada” para un buje? No es sólo que el casquillo esté derecho. Significa que cuando lo presiona dentro de una carcasa, el orificio queda completamente paralelo a las superficies de contacto de la carcasa, el DI es concéntrico con el DE y no hay descentramiento. Si se estropea esto, se atascará, se desgastará prematuramente e incluso fallará una pieza antes de que la máquina se instale. He arreglado muchos trabajos en los que un contratista simplemente golpeó un casquillo con un martillo, pensó que se veía bien y luego me llamó una semana después para decirme que el motor del transportador se estaba atascando.
Ahora, entremos en los pasos reales. Comience con lo básico que la mayoría de la gente omite: comprobaciones previas al ajuste. Muchos chicos sacan el casquillo directamente de la caja, lo sacan y empiezan a presionar. No, espera. Primero, inspeccione tanto el casquillo como la carcasa. Por ejemplo, si está trabajando con un buje de aleación de zinc y aluminio, observe detenidamente su diámetro exterior: sin rayones, rebabas ni abolladuras debido al envío. Una pequeña muesca en el OD puede hacer que quede descentrado cuando lo presionas. Lo mismo con el orificio de la carcasa: ¡límpialo! Utilizo aire comprimido y un trapo sin pelusa, no un trapo que deja fibras. Incluso una pequeña cantidad de virutas de metal o grasa vieja en el orificio de la carcasa es suficiente para alterar la alineación. Para Steel Bushing, que es mucho más resistente a los rayones que el zinc-aluminio, es posible que se salga con la suya con un poco de suciedad, pero no lo haga; más vale prevenir que curar.
A continuación, midiendo ambas piezas con herramientas de precisión. No necesita una CMM de $10 000 para esto; utilizamos herramientas estándar que tiene cualquier taller de mantenimiento. Tome un medidor de dial para el orificio de la carcasa y un micrómetro para el diámetro exterior del buje. Mida la carcasa en la parte superior, media, inferior, izquierda y derecha; verifique que no haya ovalidad. Si el orificio de la carcasa tiene una desviación de incluso 0,002 pulgadas, eso es suficiente para que el casquillo quede torcido. Haga lo mismo con el diámetro exterior del casquillo; si no es perfectamente redondo, deberá marcarlo antes de la instalación. Si ve alguno de esos problemas, envíelo de regreso al equipo de mecanizado o al proveedor de bujes; por cierto, lo reemplazaremos sin hacer preguntas si es nuestra parte. No estamos en el negocio de vender piezas defectuosas.
Ahora, la parte de instalación, que es donde la mayoría de las alineaciones salen mal. La gente presiona demasiado, no en línea recta, o utiliza las herramientas equivocadas. En primer lugar, nunca introduzca un casquillo directamente con un martillo o mazo. Eso hará que se incline cuando lo golpees, y boom: desalineación. Utilice una herramienta piloto personalizada o un destornillador de buje que encaje perfectamente sobre el diámetro exterior del buje. Sin espacios ni oscilaciones. Si lo está presionando en una prensa, asegúrese de que el ariete de la prensa esté paralelo a la superficie de contacto de la carcasa. Siempre uso una escuadra para verificar la alineación del ariete con la carcasa incluso antes de engancharlo. Si el ariete se inclina aunque sea un poco, esa inclinación se transfiere directamente al casquillo. Hemos tenido clientes que usan prensas manuales para casquillos pequeños; simplemente tómese su tiempo, empuje con firmeza y deténgase cada media pulgada para verificar la alineación con una regla.
Luego está el paso crítico: verificar la alineación durante y después de la instalación. A mitad de presionar el casquillo, deténgase, tome una regla y pásela por el diámetro exterior del casquillo y la superficie de la carcasa. Fíjate si hay un espacio en un lado; eso es una señal de que está torcido y debes sacarlo y comenzar de nuevo. No termines de presionar simplemente porque tienes prisa. Una vez que esté completamente asentado, tome un indicador de cuadrante. Móntelo en una parte fija de la máquina, luego toque la punta del indicador con el diámetro interior (ID) del buje. Gire el ID lentamente; si el dial salta más de 0,003 pulgadas, eso significa que la concentricidad está fuera de lugar, lo que significa que la alineación es mala. Lo mismo ocurre con el descentramiento: verifique la cara del casquillo contra la carcasa. Si se balancea, no lo sentaste derecho.
Espera, ¿qué pasa con los diferentes tipos de casquillos? Por ejemplo, ¿cambia el proceso si se trata de un buje de aleación de zinc y aluminio frente a un buje de acero? Absolutamente. El zinc-aluminio es más blando que el acero, por lo que debe tener mucho más cuidado con la herramienta destornilladora; no querrá abollar el diámetro exterior mientras presiona. Recomendamos utilizar un destornillador de latón para bujes de zinc y aluminio para evitar daños, lo que puede alterar la alineación o hacer que el buje se atasque. Los casquillos de acero pueden soportar un controlador de acero, sólo asegúrese de que todavía esté perfectamente ajustado. Además, ¿instalación de calefacción? Algunas personas calientan el casquillo o enfrían la carcasa para casquillos de ajuste a presión. Si hace eso, debe asegurarse de que la temperatura sea uniforme, sin puntos calientes que hagan que el casquillo se expanda torcido. He oído hablar de tipos que calentaban un casquillo con un soplete y se deformaba, por lo que la alineación era basura una vez que se enfriaba. No hagas eso. Utilice un horno o nitrógeno líquido y controle la temperatura de manera uniforme.
Otra cosa que aprendí por las malas: la preparación de la superficie para el orificio es clave. Si está usando un lubricante (lo cual debería hacer para evitar irritaciones), use el adecuado para el material del buje. Para bujes de acero, una grasa ligera está bien, pero para bujes de aleación de zinc y aluminio, recomendamos un lubricante de película seca porque es menos probable que atraiga suciedad, lo que puede estropear el ajuste. Demasiado lubricante también es malo: puede hacer que el casquillo se mueva al presionarlo. Sólo una capa delgada y uniforme en el orificio de la carcasa, no una piscina.


¿Qué pasa con las comprobaciones posteriores a la instalación? No querrás volver a armar la máquina y esperar lo mejor. Una vez que el casquillo esté colocado, limpie minuciosamente el diámetro interior, sin restos de lubricante ni virutas de metal. Luego, gire el eje que se supone que debe encajar en el casquillo. Si gira suavemente y sin ataduras, es una buena señal. Si está apretado, tire del casquillo y verifique la alineación nuevamente. Una vez tuve un cliente que se saltó este paso, hizo funcionar su transportador durante 3 horas y el casquillo se desgastó a la mitad. Resulta que la alineación estaba desviada solo 0,004 pulgadas: pequeña, pero suficiente.
Además, siempre informamos a nuestros clientes sobre el robo. Después de la instalación, haga funcionar la máquina a baja velocidad durante 10 a 15 minutos antes de ponerla a máxima velocidad. Eso permite que el buje se asiente correctamente y que se solucionen cualquier ajuste menor de alineación. Tampoco se salte eso: hemos tenido clientes que se saltan el rodaje y luego culpan al casquillo por la falla cuando en realidad era su proceso.
Espera, hablemos de los errores comunes que veo cada semana. Primero, usar un tamaño de buje que no coincide. Si el orificio de la carcasa es de 2 pulgadas, no coloque un casquillo de 2.001 pulgadas y lo fuerce; mida dos veces y presione una vez. En segundo lugar, apresurar el paso de la prensa. Lo entiendo, tienes una fecha límite, pero dedicar 5 minutos adicionales a verificar la alineación te ahorra 5 horas de reparaciones posteriores. En tercer lugar, no sustituir la carcasa si está desgastada. Si la carcasa es ovalada o tiene un orificio ranurado, incluso un casquillo perfectamente alineado se desgastará rápidamente. A veces el problema no es el casquillo, sino la carcasa. Ofrecemos reacondicionamiento de vivienda si ese es el caso, para que lo sepas.
Y aquí hay un consejo que no muchos proveedores le dirán: cuando procesamos un casquillo para un cliente, hacemos una verificación final de alineación antes de enviarlo. Por cada buje de aleación de zinc y aluminio que salimos de nuestro almacén, verificamos la concentricidad con un margen de error de 0,002 pulgadas. Lo mismo ocurre con los casquillos de acero: no enviamos piezas que no estén bien alineadas porque nuestra reputación depende de ello. Si un cliente instala nuestro casquillo y tiene problemas de alineación, vamos al sitio de forma gratuita para descubrir qué pasa: ya sea su proceso o una pieza que estropeamos, y lo arreglamos.
Al final del día, la alineación adecuada de los bujes no es ciencia espacial, pero está orientada a los detalles. Se trata de comprobar cada medida, tomarse su tiempo durante la instalación, no tomar atajos y utilizar las herramientas adecuadas para el trabajo. Si omites incluso uno de esos pasos, te estás preparando para tener problemas en el futuro. Si necesita más información sobre nuestro buje de aleación de zinc y aluminio o buje de acero, o si tiene un proyecto en el que tiene problemas de alineación, contáctenos para conversar al respecto; estamos aquí para ayudarlo a hacerlo bien la primera vez, sin problemas.
Cuando se trata de componentes industriales, la alineación adecuada de los casquillos es fundamental para garantizar que la maquinaria funcione de manera eficiente, extienda la vida útil y reduzca el tiempo de inactividad no planificado. Los estudios sobre tribología y confiabilidad de los componentes mecánicos destacan que los casquillos desalineados representan hasta el 30% de las fallas prematuras de rodamientos y ejes en equipos industriales (Machine Design, 2022). La precisión de la alineación afecta directamente la distribución de la carga, los niveles de fricción y el rendimiento general de los componentes, lo que la convierte en una práctica fundamental para los equipos de mantenimiento e instalación. Para los proveedores de bujes, mantener una alineación consistente en los productos y guiar a los clientes a través de una instalación adecuada garantiza la satisfacción del cliente y la durabilidad del equipo a largo plazo.
Referencia: Diseño de máquinas. (2022). "Alineación de bujes: la clave que se pasa por alto para la confiabilidad del equipo". Diario de reparación y mantenimiento industrial.
Eso es todo, nada sofisticado, solo lo que funciona tras años en el juego.